Risograph Printing孔版說明書
源自日本「理想科學」研發的孔版印刷機台
RISO KAGAKU的RISOGRAPH
孔版印刷為日文,原意就是網版印刷
讓油墨穿過充滿孔洞的版而印刷於素材上
一色用一個版,單色疊印的技術及特殊墨色
讓印刷成品有著彩印表現不來的手感效果
1選紙選墨
有什麼紙?
孔版印刷不是什麼紙都可以印的。
「油墨的性質」及「機台進紙限制」,紙張重量須介於60-250g之間,低於80g以下的薄紙容易因吸墨過多而透底,超過200g以上的厚紙則容易出現較誇張的錯位。
前者除了是油墨的性質「不易乾燥」外,孔版印刷的常用紙通常都使用「無塗布」紙張(類似再生紙等)。
若帶有滑亮塗布的紙材,孔版印刷的油墨因無法被紙材吸收而乾不了的,或者帶有紋路的紙材也容易造成上色不均的狀況。
後者則是因為機台進紙有厚度的限制,過厚過硬的紙張都是無法進入機台中被印刷的。
來看看誌造所現在有什麼紙 >>>
RISO COLORS
誌造所的孔版印刷油墨有十一色
光是紅黃色三色來混搭就會有千變萬化的混色效果
好好煩惱怎麼配色吧!
- 天空SKY
- 金色GOLD
- 黑色BLACK
- 綠色GREEN
- 薄荷MINT
- 紫堇VIOLET
- 赤紅RED
- 黃色BLACK
- 青藍BLUE
- 螢粉NEON PINK
- 螢橘NEON ORANGE
2做稿
重疊色版
孔版油墨的透色性高,色版重疊時會產生如水彩混色般的效果,稱為「疊色」。
善用疊色技巧可為作品加添新的色彩並減低成本。
要注意所有的墨色中有些特例,如金色的透色性低,疊色的效果會比較不明顯,還會蓋住其他顏色。
3製版
漸層
孔版印刷很常見的BUG就是「斷掉的漸層」。
若照正常設定方式來製作漸層的話,
很容易出現近5%以下的區塊是印不出來的狀況。
- 最淡的地方拉成1%即可,0%就是直接造成印不出來的原因
- 用網紋模式印製,沙紋模式會整體濃度降低、細節表現模糊
- 跟黑墨混色時,黑色不需要設定太高的濃度,不然整體看起來會偏黑
網點重疊不均:彩暈現象
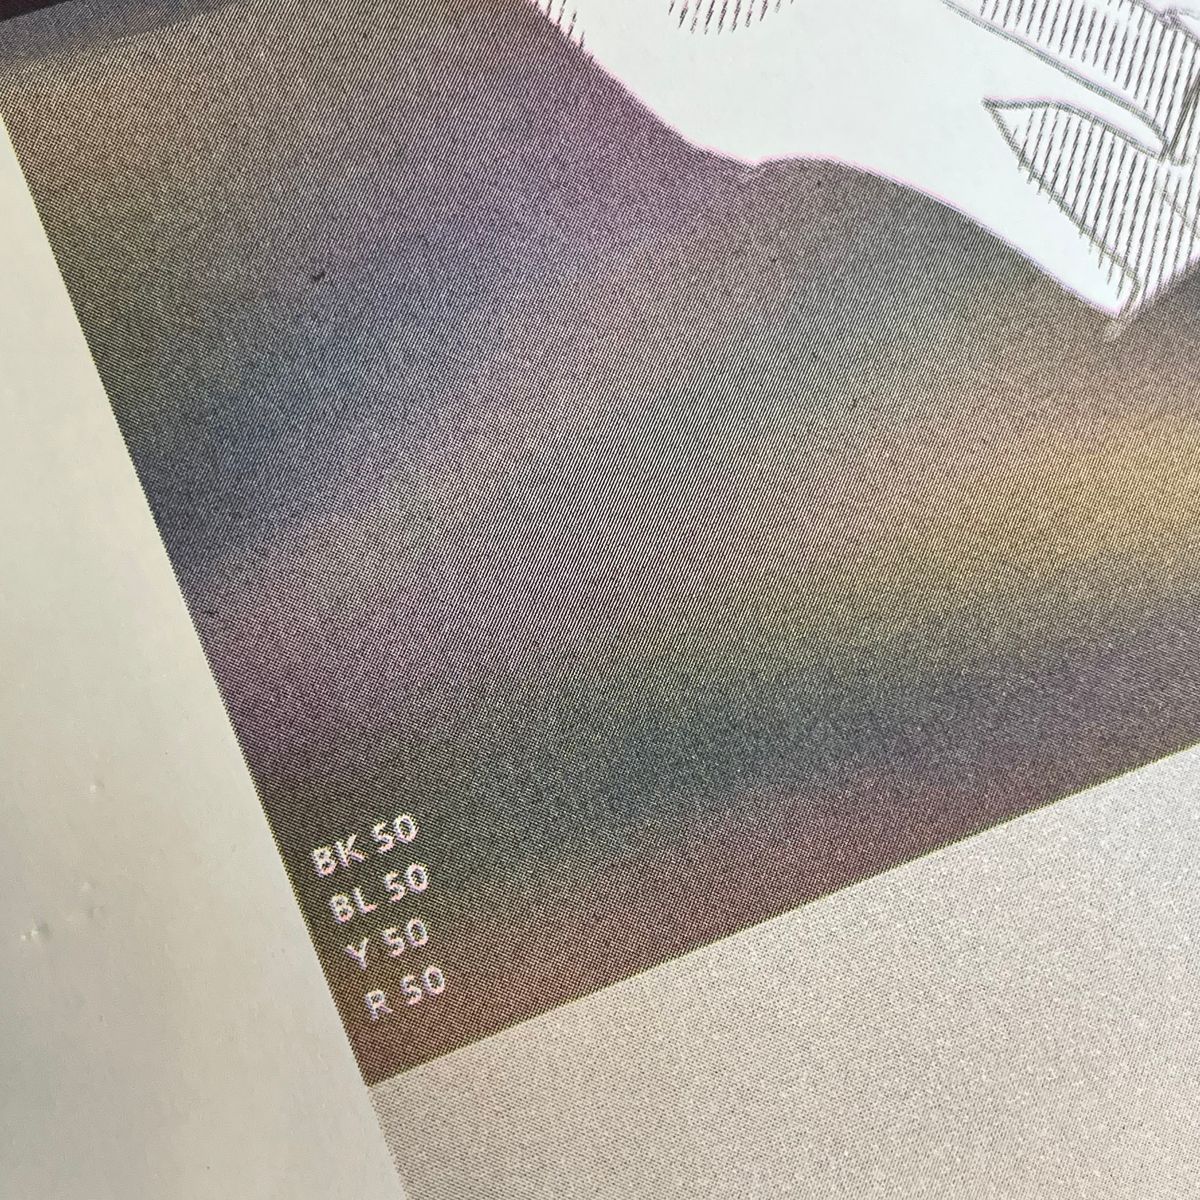
孔版印刷在濃淡度的表現,
以網點密度分布呈現。
檔案設定較低濃度,各種顏色重疊印刷時,會因錯版偏移、製版時網點分布不同等等複雜原因,可能會印出不如預想的混色成果,而是顏色分布不均、顯色怪異的模樣,
但這個是可遇不可求,
要特意做出來也不容易,
這個模樣的出現也是意外。
這個也無解,不然就不要印這麼淡。
4上墨
重疊混色
孔版油墨透色性高,如同水彩混色一般,色版重疊印刷時產生的混色效果,叫做「疊色」。
善用疊色技巧,以最少的墨色搭配可為作品加添新的色彩。這也是一個節省成本的好辦法,需要動腦來想想色彩學原理。
也有特例,像金色墨很不透,跟其他墨是混不來的。
上墨不均:墨暈現象
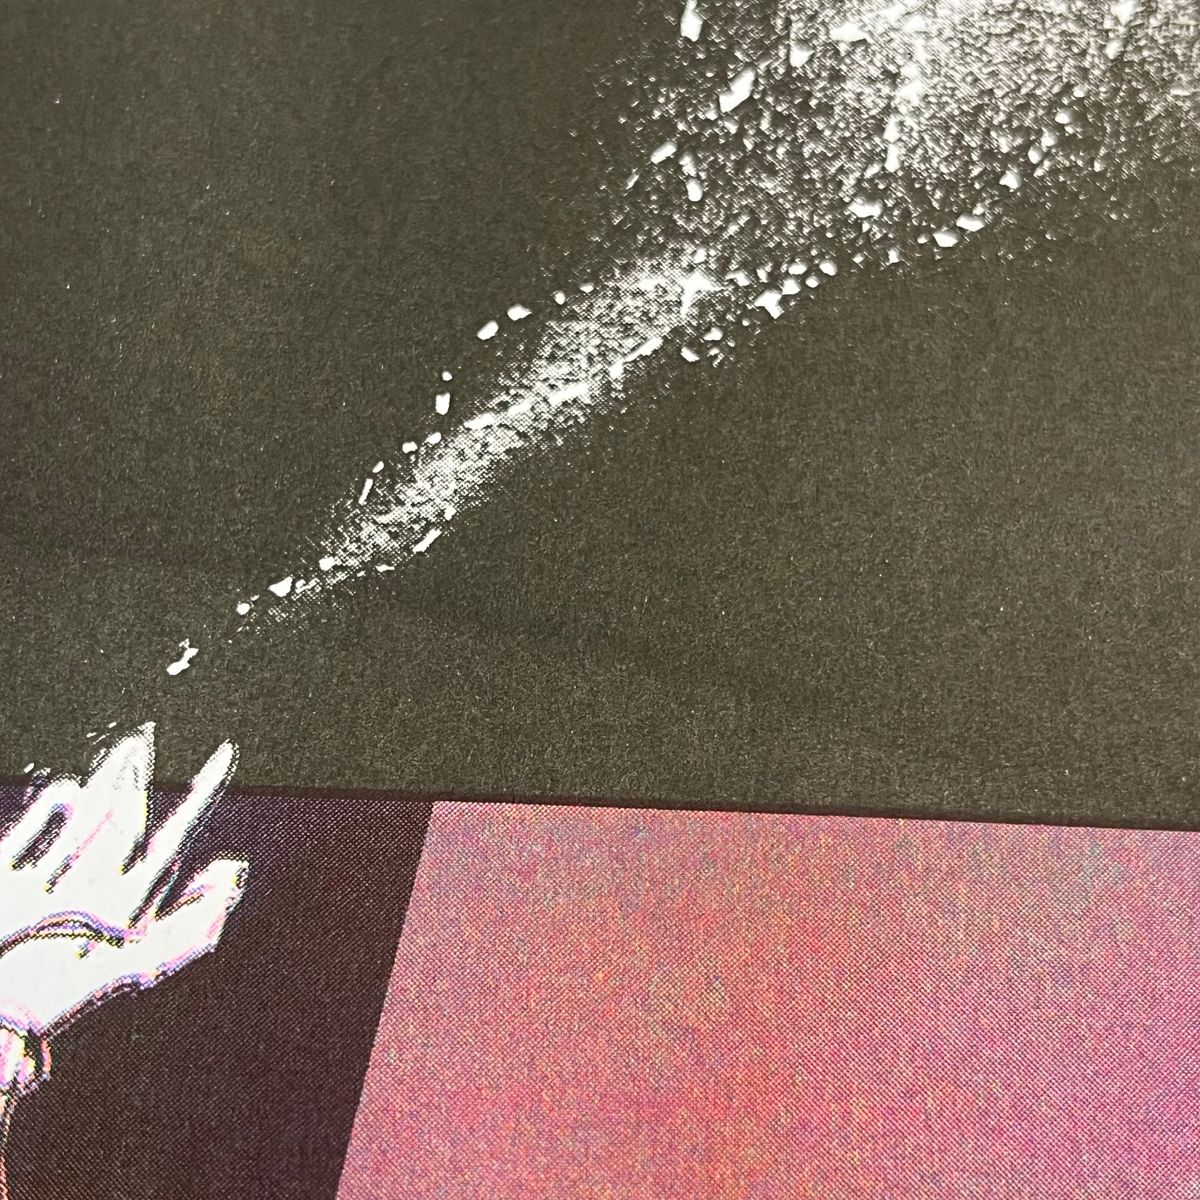
特別出現在K90%以上的高濃度色塊,
所有的墨色都會出現,
機率...幸運的話當然不會出現,
只是大多時候一定會跑出來,
呈現出水波紋路的感覺。
成因是大量出墨的設定下,
經過油墨滾筒印製後剝離的紙張,
慢乾的孔版油墨與紙張就會出現液體張力的沾黏情況啦~深色系更為顯著,每次都會長不一樣哦!
掉色|油墨性質
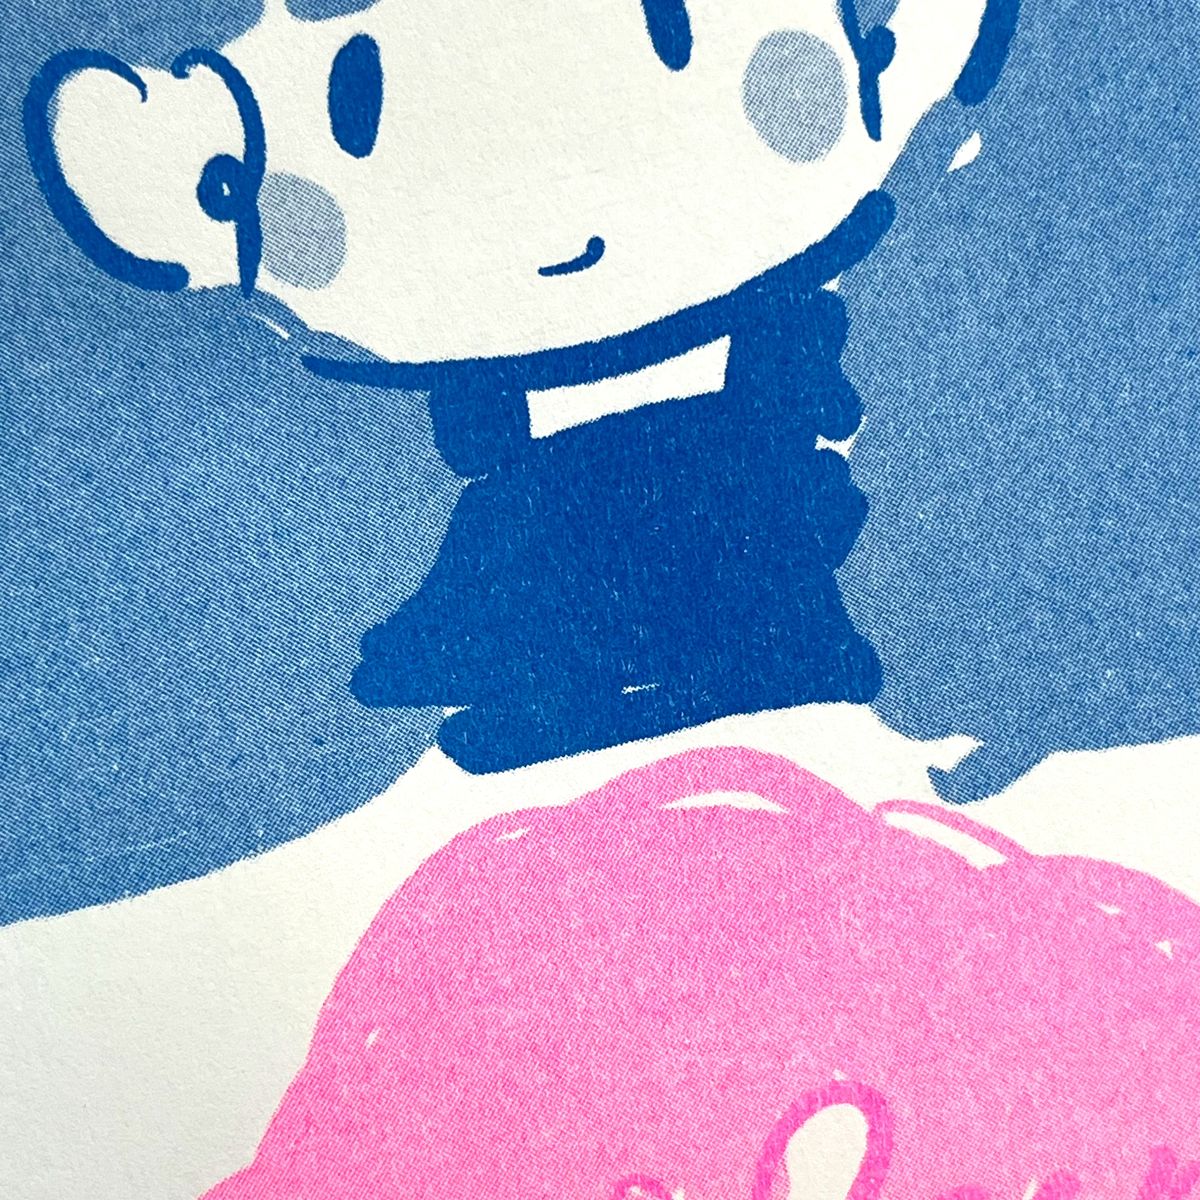
孔版印刷的油墨性質為半水性,
無揮發劑添加的速乾能力,
即使放置乾燥幾日,
蒸發掉水分的孔版油墨依然容易弄髒,
會容易在紙張互相接觸、
多次進機器印刷等情狀摩擦掉色,
看起來就沒這麼飽滿。
沒有解法。
5印刷
錯位
一般印刷絕對出不得的大地雷,在孔版印刷裡是必備常態產物。
印孔版沒錯位?有沒有搞錯?
就是要很歪,越歪越開心。因為孔版印刷由單色重疊的方式,紙張需多次進出印刷機而容易造成錯位。
如果你是要求精準對位的作品,請馬上跳過本印刷。
造成錯版的原因因當下印刷物條件有所不同,有的因為印刷面積大造成紙張變形,有的因為製版過程中機器張貼有歪斜,有的因為紙材太滑容易偏移...有的...真的太多因素啦!誤差1-2mm都很正常,努力拉在這個數值裡但不保證哦!!!!
輪印
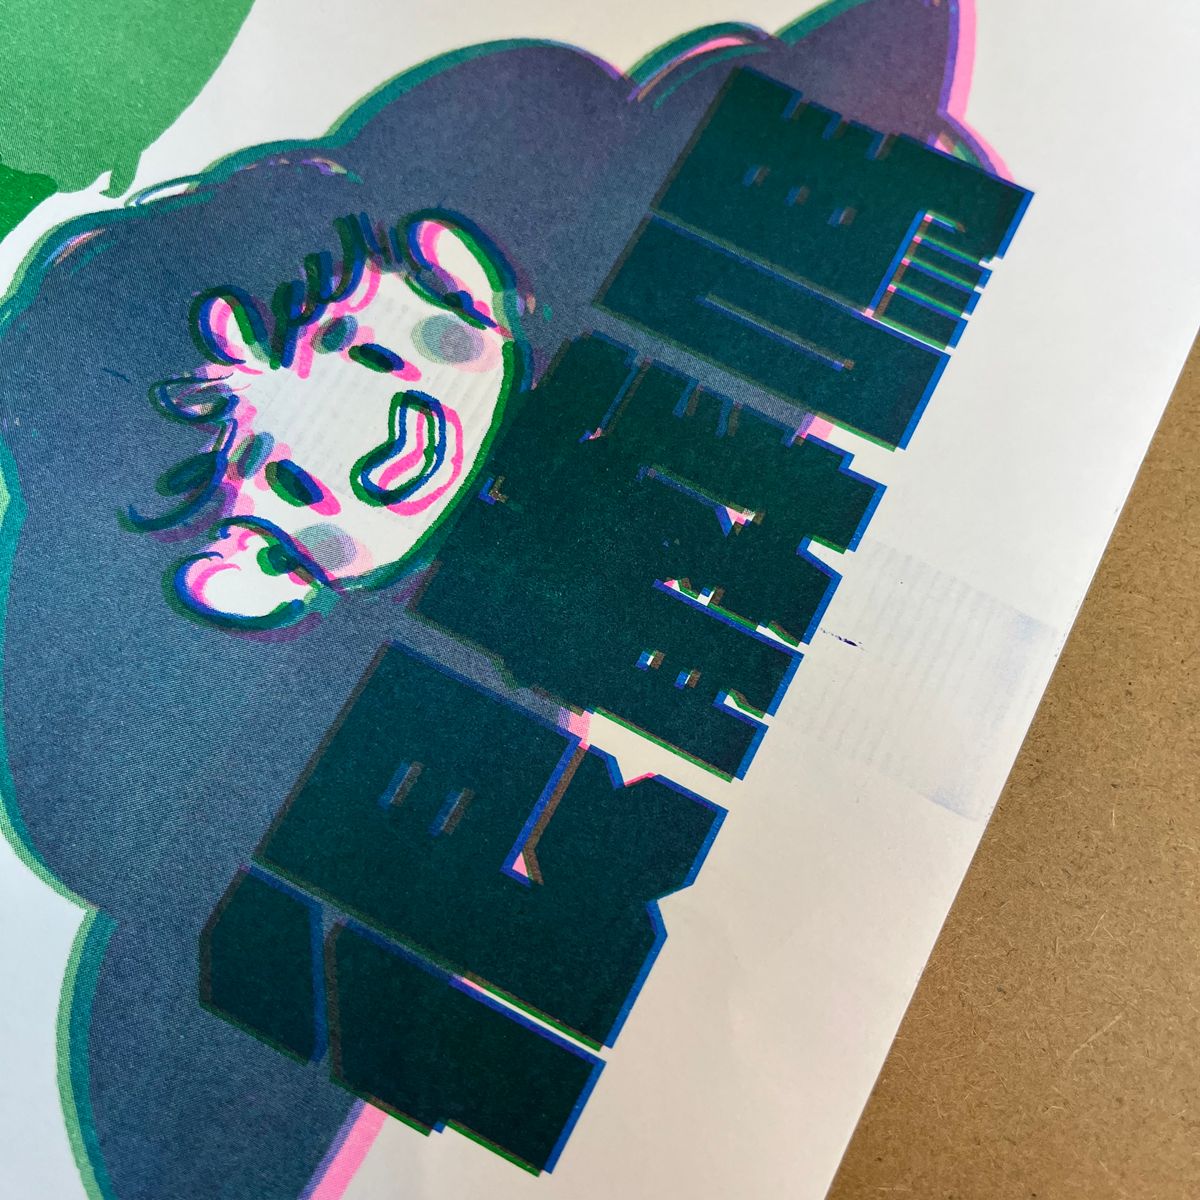
送紙處會有一個送紙滾輪,
壓著紙張滾送進機器裡,
這個滾輪寬約3cm,
會直接經過A3正中央留下長長的條紋輪印,A5尺寸以上的雙面印刷、或單面三色以上都很容易遭遇到。
- 降低會經過中央位置的檔案濃度
- 減少印刷色數(減少紙進機器的次數)
- 拉長每次加色印刷的乾燥間隔日
- 將重要圖文在製作中直接避開中央位置
針跡
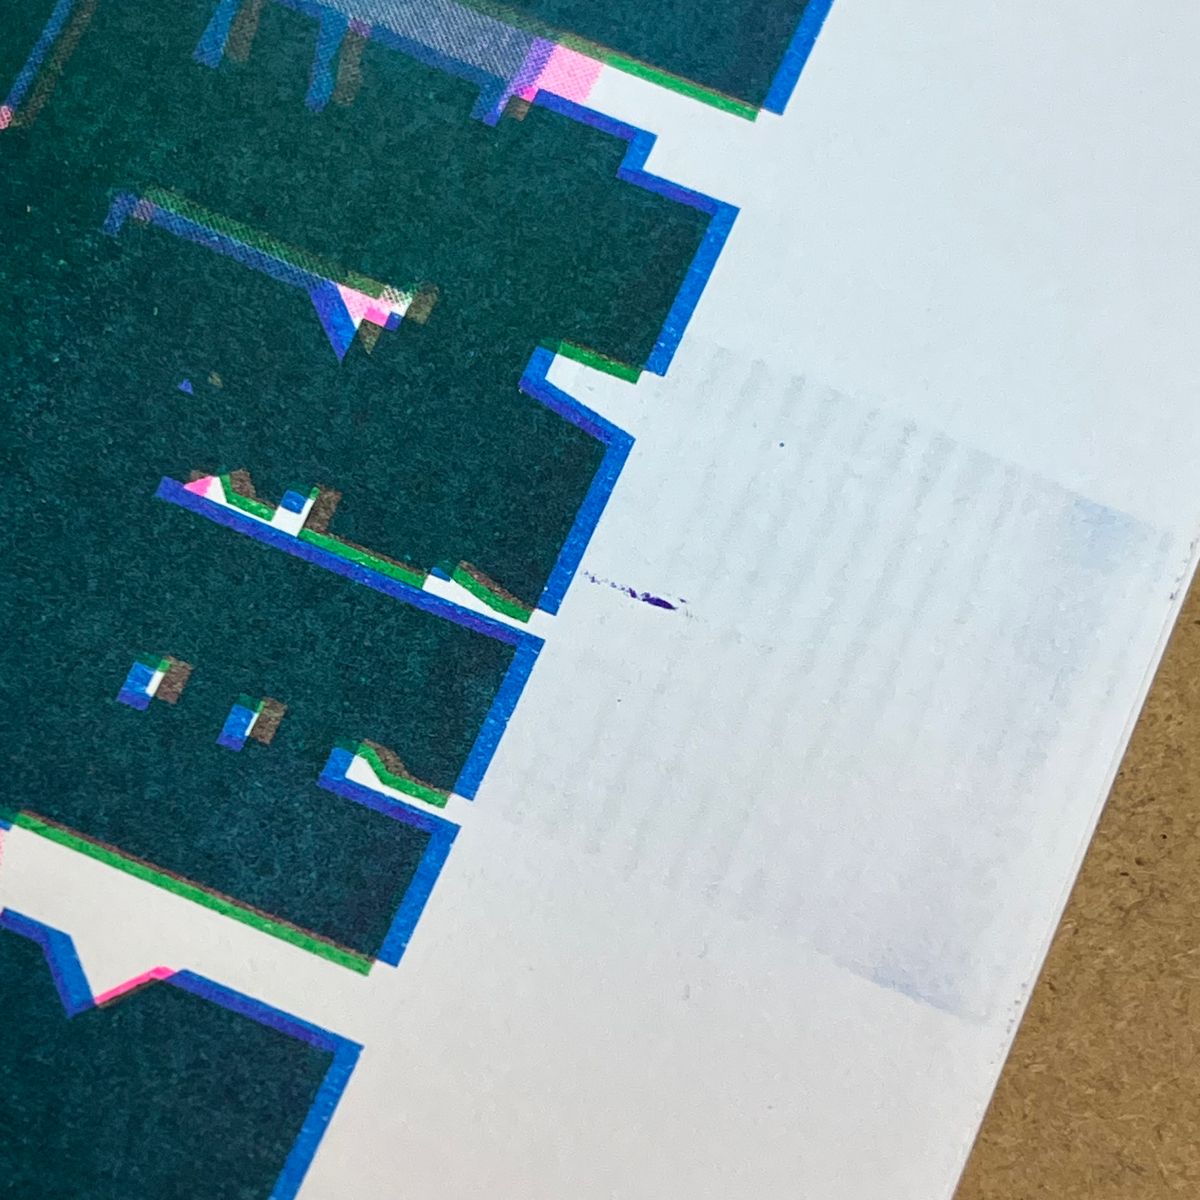
孔版機內部有跟負責剝離紙張的感應針。
遇上【大面積+高濃度】
這樣條件的印刷品時,
會非常容易拖曳到紙上濕搭搭的油墨,造成畫面中央會拉出長長一條不該出現的線。
- 降低會經過中央位置的檔案濃度
- 將重要圖文在製作中直接避開中央位置
- 縮小印刷範圍(建議範圍最長以390mm製作)
髒污地圖
中央黃色條=送紙滾輪走的路(寬約3cm),
固定在A3的正中央。
注意這條落在作品上哪裡!
設計時避開那一帶的話可降低產生。
- 單色、雙色、低濃度通常相安無事
- 三色以上或大面積滿版最容易中
- 下單前用 落版計算工具 排排看自己的落版
掉色|紙材性質
由於油墨不易乾的特性,
選紙必須以無塗布加工、
吸水性高的紙材來印刷,
通常這類的紙大多為再生紙,
表面較粗糙不夠平滑的情況下,
吃墨的能力就沒這麼好,
令成品會看起來辣擦斑駁,
但這就是孔版印刷的醍醐味。
沒有解法。
孔版的特色也是它的缺點
大家覺得不好的地方,對孔版來說只有它才能夠做出
會很髒的時候,可以避開就避
但髒起來的時候,請放寬心接受它。